电阻焊干活,靠的就是变压器次级瞬间迸出的一股大电流——电流在工件接触的地方一发热,金属就熔到一块儿了。这工艺快、变形小、好自动化,汽车车身、家电壳体、电池Pack上那密密麻麻的焊点,基本都是它点出来的。可电流再猛,也得有人稳稳当当地送到焊头,干这活儿的就是铜排。它天天守在次级回路里不声不响,焊接质量稳不稳,很大程度上就看它给不给力。
铜排在焊机里起什么作用
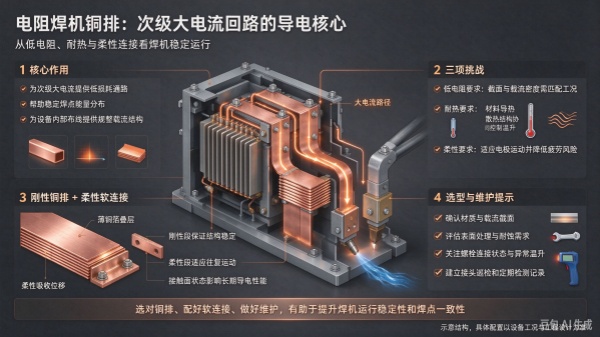
电阻焊机一开干,次级回路要扛几千到几万安培的大电流。麻烦就麻烦在:电压低、电流还这么大,回路里稍微多一点电阻,能量就偷偷变成热散掉了,焊点自然就软。这时候铜排就是那条“能量高速公路”——用高纯度紫铜(常见T2电解铜)做成汇流排,把电流低损耗地送到焊枪电极。跟软线缆比,铜排截面规整、载流稳、散热好布置,特别适合焊机里头这种高电流密度的角落。它导电率接近IACS标准,损耗一降下来,焊机自己才不会热得难受。有些机型还给铜排配上水冷通道,边通电边带走热量,连续焊几个小时也压得住温度。
大电流工况下,铜排要过的三关
铜排这活儿真不轻松,得过三关。头一关是低电阻:截面得算够,载流密度得合适,小了就像细水管硬顶大水压,温升蹭蹭往上跑。再就是耐热:大电流长时间过,铜排自己也发烫,材料导热和散热结构得跟上,不然焊机容易热得罢工。还有一关是得会弯:焊头上上下下、电极臂开开合合、缝焊轮转个不停,铜排要是死板一块,用久了根部就容易疲劳开裂。所以焊机里基本都是“刚性铜排+柔性软连接”的组合拳——硬的负责稳,软的负责动。铜排的纯度和加工工艺也别忽略,杂质一多,电阻悄悄往上涨,发热跟着来。
铜排为什么要配柔性软连接
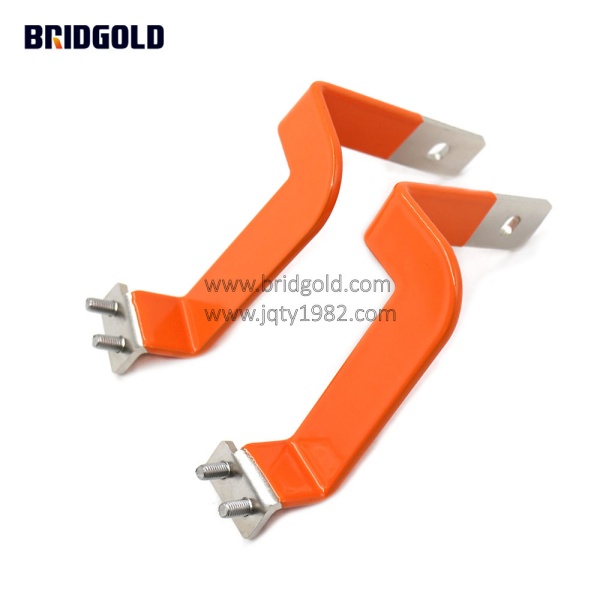
会动的那截,一般用薄铜箔叠层或铜编织线来做,两头压上端板,拼成一个软连接。铜箔叠层厚度大概在0.05到0.3毫米,层数按要扛的电流来定;先压合,再用分子扩散焊把几层焊成一体,端部再焊上或压上端板,强度和导电性都不耽误。这结构妙就妙在把弯折的劲儿分散到一根根细铜条上,怎么折腾都不容易断,比实心铜杆抗造多了;还能顺便补上安装误差和热胀冷缩带来的尺寸偏差,让接触面始终贴得严实。汽车点焊、储能电池焊接、家电壳体焊这种高频往复的活儿,软连接基本是标配。接触面再镀层锡,氧化能被摁住,车间潮一点也扛得住。选软连接时,疲劳寿命也得放进考量里。
(图片源于豆包)
铜排选型与使用注意
选铜排,材质和截面是基本功:高纯度紫铜、载流截面给够,别为了省俩钱用低纯度料,回头发热全是雷。表面处理这块,镀锡、镀镍、镀银各有各的用场,焊机场景里镀锡用得比较多,成本和耐蚀平衡得刚刚好,能压住氧化,让接头长期保持低接触电阻。大电流焊机有时还把铜排做成多层并联,总截面大了、发热也摊薄了,设计时得一起算。安装时螺栓扭矩别乱来:拧太紧可能压伤端板,太松接触电阻又蹭蹭涨,有条件的话上扭矩扳手,按厂家给的值来。平时巡检就盯俩事儿——接头有没有变色、有没有局部发烫,摸温度、测压降都能早发现。对长期开着的焊机,建个定期检测的小台账,毛病早揪出来,比等整根换掉划算多了。
别小看一块铜排
铜排看着就是一块铜,可它是大电流能顺畅跑起来的关键一环。料选对、截面算准、软连接配好,再加上平时维护跟得上,焊机跑起来才稳,焊点一致性才有底气。金桥铜业常年做这类导电连接件,会结合焊机实际工况给出定制和选型建议,让电流走得顺、点出来的焊更靠谱,批量生产里的每一个焊点也更有底。金桥铜业欢迎您的来电咨询400-001-7700。